Hogyan teljesíti a HACCP-auditot fertőtlenítő vegyszerek nélkül — száraz gőzzel
16 bar nyomáson a gőz kb. 205 °C-on lép ki a fúvókából, és a felülettől 10 cm-re még mindig 100 °C fölött van — ezen a hőmérsékleten történik a hőfertőtlenítés, mindenféle fertőtlenítő vegyszer nélkül és maradék nélkül az élelmiszerrel érintkező felületeken. A HACCP-terv teljesen dokumentált marad.
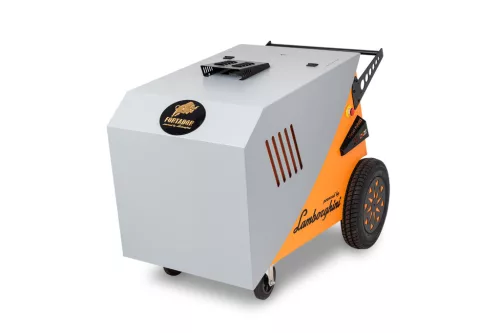 Fortador Pro Max 16 Bar
A vegyszeres módszer ma átmegy az auditon. De a maradékok, az öblítés, a száradási idők és a baktériumrezisztencia továbbra is ott vannak az Ön kockázati listáján.
Egy élelmiszer-gyártási vezető vagy egy étteremtulajdonos számára a valódi kérdés nem az, hogy „milyen gépet vegyek”, hanem az, hogy „hogyan megyek át a következő auditon fejfájás nélkül”. A jelenlegi módszer pedig — vegyi tisztító- és fertőtlenítőszerek — látszólag működik: tavaly is átment az auditon.
A probléma az, hogy éppen ez a módszer hagy Önnek egy kockázati listát, amelyet az auditor ismer: vegyi maradékok az élelmiszerrel érintkező felületeken, egy öblítési lépés, amelyet hiányosan lehet elvégezni, száradási idők, amelyek leállítják a sort, és idővel baktériumrezisztencia. Mindegyik egy pont, ahol egy egyébként tiszta audit megbillenhet.
Mit kíván valójában a HACCP a fertőtlenítési lépésnél
A HACCP nem ír elő egy bizonyos vegyi terméket. Azt írja elő, hogy az élelmiszerrel érintkező felületek fertőtlenítése legyen hatékony, ellenőrizhető és dokumentált. A fertőtlenítési lépésnek szinte mindig két összetevője van: előbb a tisztítás (a szennyeződés és a zsír eltávolítása), majd a fertőtlenítés (a mikrobaterhelés biztonságos küszöb alá csökkentése). Hogy milyen módszert használ a fertőtlenítéshez, az Önre van bízva, amíg az eredmény bizonyítható.
Itt jelenik meg a gyakori félreértés: a „vegyszerek nélkül” nem azt jelenti, hogy lemond a HACCP-ről vagy a dokumentációról. Azt jelenti, hogy a vegyi fertőtlenítőszert hőfertőtlenítéssel helyettesíti — a terv többi része (gyakoriságok, felelősök, nyilvántartások, ellenőrzések) változatlan marad.
Miért jelentenek maguk a vegyi maradékok kockázatot
A HACCP-logikában a tisztító- és fertőtlenítő vegyszereket potenciális vegyi veszélyként osztályozzák. Ha az öblítési lépés hiányos, vagy az időnyomás alatt kimarad, a maradékok az élelmiszerrel érintkező felületekre kerülnek. Ehhez társul a dolgozók kitettsége, a fogyóanyagok visszatérő költsége és hosszú távon az a szelekciós nyomás, amely a rezisztensebb baktériumtörzseket részesíti előnyben.
A hőfertőtlenítés nem hagy leöblítendő maradékot: a száraz gőzös kezelés után a felületen csak egy minimális mennyiségű víz marad, amely gyorsan elpárolog. Semmi külön bejelentenivaló, semmi öblítenivaló, semmi szárítanivaló a sor újraindítása előtt.
Mennyire forró valójában a gőz
Itt van az a pont, ahol sok gyártó adatlapja félrevezet, ezért érdemes világosan kimondani: a gőz hőmérséklete nem katalógusból választható opció, hanem a nyomás következménye. Az összefüggés kötött, és a Mollier-diagramból olvasható ki: 4 bar nyomáson a gőz 152 °C-os, 7 bar nyomáson 170 °C-os, 10 bar nyomáson 185 °C-os, 16 bar nyomáson kb. 205 °C-os, 20 bar nyomáson 215 °C-os. Nem létezik olyan 4 bar-os gép, amely 200 °C-ot adna ki, bármit is ígér a prospektus.
Ennek a következménye az Ön számára: ha valaki hőmérsékletet ígér anélkül, hogy megmondaná a nyomást, a szám nem jelent semmit. Egy 16 bar-os gép — mint az alább ajánlott — kb. 205 °C-os gőzt állít elő, azaz a 185 °C-os küszöb fölött, amelytől a gőz túlhevítetté válik, 5% alatti nedvességtartalommal. 140 °C alatt a gőz nedves, és vizet hagy a felületen; 140 és 185 °C között száraz gőz; 185 °C fölött túlhevített. Mind a száraz, mind a túlhevített gőz fertőtlenít — de minél alacsonyabb a nedvességtartalom, annál szárazabb marad a felület, és annál hamarabb használható.
A második kérdés, amelyet minden technikus feltesz: rendben, de ebből mennyi jut az én felületemre, nem a kazánba? A gőz nyomása és hőmérséklete csak a fúvóka kilépésénél maximális. Onnantól mindkettő csökken a távolsággal. Az első néhány centiméteren a gőz gyakorlatilag a kazánhőmérsékletet hozza. A tárgytól 10 cm-re még mindig legalább 100 °C-os — ez elegendő a baktériumok, a vírusok és a penészspórák elpusztításához. 30–40 cm-re már teljesen ártalmatlan, még az operátor kezére nézve is.
Ezért a munkatávolság folyamatparaméter, nem részletkérdés: a fertőtlenítés néhány centiméterről történik, és ott az a hőmérséklet számít, ami odaér. A tisztító hatás pedig nem csak a hőből jön: a nanorészecske-állapotban lévő víz mindenféle vegyi termék nélkül emeli le a szennyeződést és a zsírt. Mivel nem marad tisztítószer-film, amely megkötné a port, a felület hosszabb ideig marad tiszta, mint egy klasszikus mosás után.
Hol jelenik meg a probléma — zónák és iparágak
Ugyanaz a fájdalom tér vissza különböző iparágakban: egy pékség ismétlődő penésszel a nedves zónákban, egy vágóhíd, ahol a zsír és a biofilm felhalmozódik a szalagokon és gépeken, egy palackozó sor nehezen elérhető terekkel, egy HoReCa-konyha, ahol a műszakok közötti fertőtlenítési ablak néhány tucat perc. Mindegyiknél a kritikus felületek ugyanazok: rozsdamentes acél, pultok, elszívók és szellőzés, hűtőkamrák, rések és illesztések, csomagolóberendezések.
Ezek a zónák mindegyikénél a gőz paraméterei (nyomás, hozam, fúvókatípus) úgy állíthatók be, hogy a technológia hatékony legyen a kemény lerakódásokon, és ugyanakkor biztonságos a kényes alkatrészeken.
Hogyan igazolja és dokumentálja az eredményt
A gőzre való áttérés nem változtatja meg azt, ahogyan a megfelelőséget bizonyítja. Az igazolás ugyanazokkal az elfogadott eszközökkel történik: ATP-/biolumineszcencia-tesztekkel vagy felületi mintákkal (törléses minta) a fertőtlenítés előtt és után, a belső küszöbhöz hasonlítva. Az eredményeket ugyanazokban a felügyeleti nyilvántartásokban rögzíti. Az auditor számára a változás egyetlen és könnyen elmagyarázható: a fertőtlenítés módszere termikussá vált, a bizonyítékok megmaradnak.
Egy ponton érdemes megállni, mert a legtöbb szállító kikerüli. Normál esetben a „tiszta” megítélés kérdése: a felület tisztának látszik, tehát továbblépünk. Az ATP-teszter kiveszi ezt a megítélést a képletből. A készülék kimutatja az adenozin-trifoszfátot — azt a molekulát, amely minden élő sejtben és minden szerves maradékban jelen van —, és a biológiai szennyezettséget számmá alakítja, RLU-ban kifejezve. Sima, könnyen tisztítható, közvetlen élelmiszer-érintkezésű felületekre a Lumitester gyártója (Kikkoman) legfeljebb 200 RLU megfelelőségi határértéket ajánl — gyártói referenciaérték, nem jogszabályi előírás.
A gyakorlati következmény egyszerű: mérje meg ugyanazt a felületet a fertőtlenítés előtt és után, és két száma lesz. Nem benyomás, nem a szállító ígérete — két érték, amelyet bevezethet a HACCP-nyilvántartásba, és megmutathat az auditornak. A telephelyén tartott bemutatóra elhozzuk a Lumitestert, és együtt mérünk a tisztítás előtt és után, az Ön felületein, az Ön valódi szennyeződésével — két mért értékkel marad, nem ígérettel.
Lentebb láthatja a mechanizmust a pontos paraméterekkel, amelyeket a HACCP-felelős ellenőrizhet, az ajánlott berendezést, és hogy mit jelent ez a változás a költségekre és a kockázatra nézve.
Következmények
Mibe kerül egy megbukott audit
- !A termelés leállítása a hiba kijavításáig
- !ANSVSA-bírságok és figyelmeztetések
- !Egy gyártási tétel visszahívása a piacról
- !Keresztszennyeződés a zónák között
- !Egy kiskereskedelmi szerződés elvesztése
- !Vegyi maradékok — vegyi veszély magában a HACCP-logikában
A megoldás
Hogyan fertőtlenít a száraz gőz — termikusan, vegyi maradék nélkül
A száraz gőz nem egy másik vegyi termékkel leplezi a problémát: termikusan oldja meg. A fertőtlenítő vegyszereket hővel helyettesíti, kiiktatva az öblítési lépést és a tisztítószer-maradékot az élelmiszerrel érintkező felületekről — miközben a HACCP-dokumentáció (tisztítás és felügyelet) változatlan marad.
| Paraméter | Érték | Szerep |
|---|---|---|
| Gőz nedvességtartalma | 5% alatt (száraz gőz) | Elkerüli a vízmaradékot, amely szennyeződést vonzhat |
| Nyomás | 16 bar | Vegyszerek nélkül távolítja el a zsírokat és a lerakódásokat |
| Hőmérséklet a fúvókánál | kb. 205 °C | Közvetlenül a nyomásból adódik (Mollier-diagram) — túlhevített gőz |
| Hőmérséklet a felületen | 100 °C fölött 10 cm-ről | Az a munkatávolság, ahol a baktériumok, a penész és a vírusok elpusztulnak |
| Maradékok | vegyszerek nélkül | Csökkenti a szennyeződés kockázatát az élelmiszerzónákban |
| Ellenőrzés | 200 RLU alatt | A Kikkoman által ajánlott megfelelőségi határérték sima, élelmiszerrel érintkező felületekre |
- A gőz nyomása és hőmérséklete fizikailag összefügg: 16 bar nyomáson a gőz kb. 205 °C-os a fúvóka kilépésénél — ez nem katalógusszám, hanem a Mollier-diagramból leolvasható nyomás–hőmérséklet összefüggés.
- 185 °C fölött, 5% alatti nedvességtartalommal a gőz túlhevített — ebben az állapotban hővel dolgozik, nem vegyszerrel.
- A felülettől 10 cm-re a gőz még mindig 100 °C fölött van — ezen a hőmérsékleten a baktériumok és a vírusok elpusztulnak. 30–40 cm-re már a kézre nézve is ártalmatlan.
- Hőfertőtlenítés, nem vegyi — tisztítószer-maradék nélkül az élelmiszerrel érintkező felületeken.
- A HACCP-terv teljes marad: a tisztítást és a felügyeletet pontosan úgy dokumentálja, mint eddig.
- Minimális mennyiségű víz, száradási idő nélkül — a felületek gyorsan visszatérnek a termelésbe.
- Az eredményt ATP-teszterrel objektíven megméri: sima, könnyen tisztítható, közvetlen élelmiszer-érintkezésű felületekre a Lumitester gyártója (Kikkoman) legfeljebb 200 RLU megfelelőségi határértéket ajánl.
- A tisztaság megszűnik szubjektív megítélés lenni — szám lesz belőle, amelyet a fertőtlenítés előtt és után mér, és amely bekerül a HACCP-nyilvántartásba.
Nézze meg saját szemével
Száraz gőz vs. alkoholos fertőtlenítők — a teszt, filmen
Igienizare în industria alimentară: abur uscat vs dezinfectanți alcoolici | HACCP și IFSA kommentár román nyelvű.
Kinek szól
Ugyanaz a probléma, több iparágban
Ajánlott berendezés
Az ajánlott berendezés: Fortador, ipari száraz gőz
Fortador Pro Max 16 Bar
Száraz gőz 16/20 bar nyomáson napi hőfertőtlenítéshez professzionális konyhákban, élelmiszer-sorokon és HACCP-felületeken — fertőtlenítő vegyszerek nélkül, száradási holtidő nélkül.
Az ár nem tartalmazza az áfát és a szállítási költséget
ROI és kockázat
Kisebb kockázat, a vegyszerek visszatérő költsége nélkül
- Iktassa ki a tisztító- és fertőtlenítőszerek havi visszatérő költségét
- Kevesebb lépés: öblítés nélkül, száradás nélkül, vegyszer-kezelés nélkül
- Az auditon való meg nem felelés kockázatának csökkentése — dokumentálható fertőtlenítés
- Az eredmény a helyszínen ellenőrizhető ATP-teszterrel: számként látja, nem ígéretként
- Kockázatmentes teszt: AUTONOM bérlésből vásárlás, a bérleti díj 100%-a levonódik az árból
Gyakori kérdések
Amit a leggyakrabban kérdeznek
Teljesíthetem a HACCP-auditot fertőtlenítő vegyszerek nélkül?+
A száraz gőz elpusztítja a penészt és a baktériumokat?+
Hagy a gőz maradékot az élelmiszerfelületeken?+
Milyen paramétereket igényel egy hatékony hőfertőtlenítés?+
Mennyibe kerül a vegyszerekről a gőzre való áttérés?+
Milyen felületeken és zónákban használható a száraz gőz?+
Hogyan igazolom, hogy a hőfertőtlenítés működött?+
Mi az ATP-teszt, és miért számít az auditon?+
A száraz gőz a tisztítási lépést is helyettesíti, vagy csak a fertőtlenítést?+
Mely iparágakban alkalmazható ez a módszer?+
Mutassa meg, mit kell tisztítani.
Segítünk eldönteni, mit teszteljen elsőként.
Küldjön néhány részletet, fényképet vagy egy rövid videót az alkalmazásról. Egy munkanapon belül műszaki értékesítési tanácsadónk átnézi, és visszajelez a következő legjobb lépéssel — további kérdésekkel, egy első ajánlással vagy egy javasolt teszttel.